
ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وتريد معرفة المزيد من التفاصيل، فيرجى ترك رسالة هنا، وسوف نقوم بالرد عليك في أقرب وقت ممكن.


تتحدد الطاقة الإنتاجية لخط إنتاج مقاطع PVC من خلال ستة عناصر متفاعلة: مكونات جهاز البثق، وتصميم القالب والتبريد، ومعدات المعالجة اللاحقة، وتركيبة المواد، وإعدادات العملية، والانضباط التشغيلي. يفرض كل عنصر حداً أقصى خاصاً به على الإنتاج. لذا، فإن الطاقة الإنتاجية الحقيقية للخط تساوي حد أضعف مكوناته، وليس مجموع نقاط قوته.
لا يمكن لآلة بثق ذات عزم دوران عالٍ أن تعوض عن خزان تبريد صغير. ولا يمكن لقالب متوازن جيدًا أن يتفوق على نظام سحب بطيء. يتناول هذا الدليل السعة كخاصية من خصائص النظام. يمكن للقراء استخدامه لتدقيق خط إنتاج حالي لقطاعات PVC أو لتقييم قرارات شراء المعدات. يدعم المنطق نفسه كلا الهدفين: تحديد القيد، ثم إزالته.
إن القدرة الإنتاجية تساوي أضعف حلقة في السلسلة، وليست مجموع الأجزاء القوية.
يحدد جهاز البثق الحد الأعلى، ولكن يجب أن تتناسب القالبة والتبريد مع إنتاجه.
يجب أن تواكب المعدات اللاحقة مثل معدات السحب والقطع سرعة جهاز البثق.
تحدد جودة المواد وإعدادات العملية مقدار السعة التي تستخدمها فعلياً.
قم بقياس الناتج القابل للبيع، وليس فقط معدل إنتاجية الطارد، للعثور على القيد الحقيقي.
تُشكّل آلة البثق أساس كل خط إنتاج لقطاعات PVC. وتُحدّد مكوناتها الحد الأقصى الذي لا يُمكن أن تعمل ضمنه القوالب والتبريد والمعدات اللاحقة. غالبًا ما يتجاهل المشترون الذين يقارنون الآلات بناءً على السعر فقط هذه النقطة. فالأسطوانة واللولب والمحرك معًا تُحدّد كمية المادة المنصهرة التي يُمكن للخط إنتاجها ومدى استقرارها.
يُعدّ قطر البرغي من أهم العوامل المؤثرة على إنتاجية عملية البثق. فكلما زاد قطر البرغي، زادت كمية المادة التي يحملها في كل دورة، وبالتالي تدفع كل دورة للبرغي حجمًا أكبر نحو القالب. مع ذلك، لا يُعطي القطر وحده الصورة الكاملة. فنسبة الطول إلى القطر (L/D) هي التي تحدد مدة بقاء البوليمر في البرغي، ومقدار قوى القص التي يتعرض لها، ومدى انتظام انصهاره قبل وصوله إلى القالب.
وجه | تأثير زيادة نسبة الطول إلى القطر | الآثار المترتبة على بثق مقاطع PVC |
|---|---|---|
الناتج المحدد | يرتفع بشكل طفيف، ثم يستقر عند نسبة تتجاوز 30:1 تقريبًا | لا يؤدي الطول الإضافي إلى زيادة الإنتاجية بشكل متناسب |
استقرار الإخراج | تتيح نسبة الطول إلى القطر الأطول إنتاجًا مستقرًا عند سرعات لولبية أعلى مع تجانس أفضل للصهر. | يقلل من التذبذب وتفاوت سطح القالب، مما يحسن من اتساق الأبعاد |
مدة الإقامة | يتناسب طرديًا مع نسبة الطول إلى القطر عند سرعة دوران ثابتة (على سبيل المثال، حوالي 50% أكثر لنسبة 36:1 مقابل 24:1) | يؤدي طول فترة بقاء المادة الحساسة للحرارة في مكانها إلى مخاطر التلف وتغير اللون وتقليل مدة صلاحيتها |
المفاضلة العملية | قد يتناسب استخدام برغي أقصر عند سرعة دوران أعلى مع معدل الإنتاج، ولكن مع مزيد من التذبذب وذوبان أكثر سخونة. | إن الاستقرار، وليس ذروة الإنتاجية، هو الفائدة الرئيسية لنسبة L/D الأعلى |
تتطلب تركيبات البولي فينيل كلوريد الحساسة للحرارة أحيانًا استخدام براغي قصيرة بنسبة طول إلى قطر تبلغ 18:1 أو أقل، مما يقلل من زمن التلامس ويخفض من خطر التلف. أما البراغي الأطول فتتيح وقتًا أطول لنقل الحرارة وعناصر خلط أكثر، مما يساعد على توزيع الأصباغ والحشوات والمواد المضافة. ويعتمد التوازن الأمثل على نوع المركب وخصائصه.

تحدد قدرة المحرك وعزم دوران علبة التروس أقصى سرعة لولبية يمكن أن يتحملها خط الإنتاج تحت الحمل. حتى المحرك ذو القدرة العالية ظاهريًا قد يتوقف إذا لم تتمكن علبة التروس من نقل عزم الدوران عبر مادة صلبة منصهرة. تتطلب معالجة البولي فينيل كلوريد (PVC) أو البولي فينيل كلوريد والخشب (WPC) الصلب عزم دوران عالٍ. علبة التروس الضعيفة ستتوقف أو تتذبذب، ويصبح الإنتاج غير منتظم.
موديل (قطر البرغي) | قوة الدفع | سرعة دوران البرغي | أقصى إنتاج |
|---|---|---|---|
TSE-75 (قطر 75 مم) | 40 حصان | 42 | 200-300 كجم/ساعة |
TSE-90 (قطر 90 مم) | 75 حصان | 42 | 300-500 كجم/ساعة |
TSE-110 (Ø107mm) | 100 حصان | 48 | 500-700 كجم/ساعة |
TSE-130 (قطر 132 مم) | 125 حصان | 48 | 950–1200 كجم/ساعة |
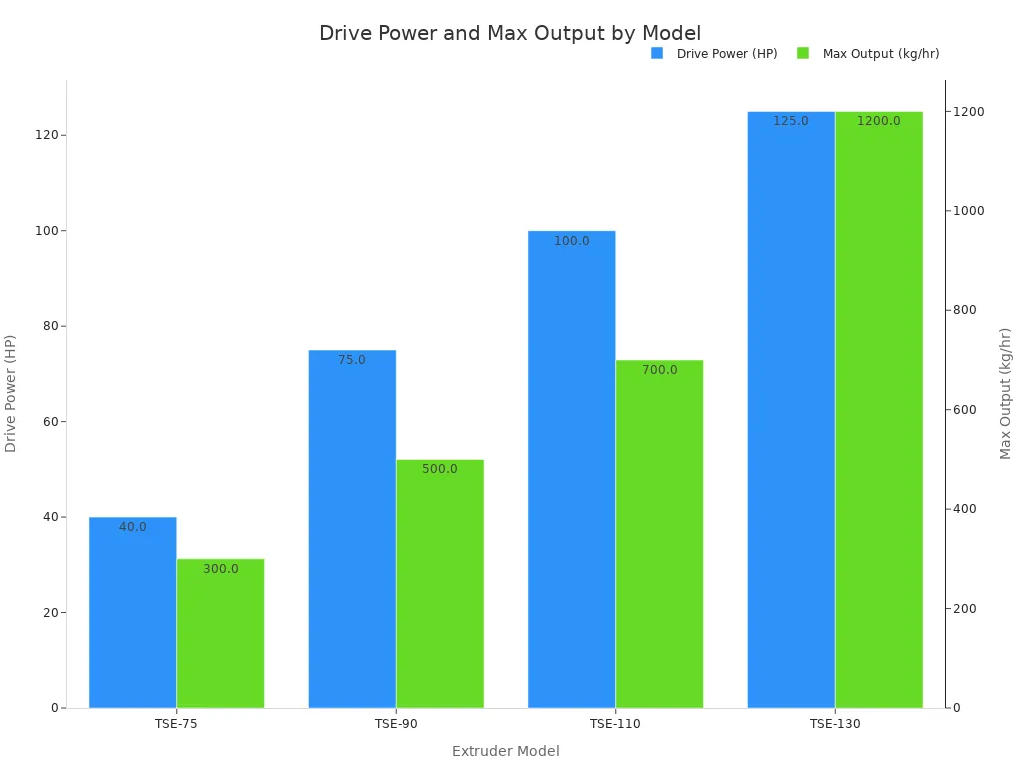
تتطلب معالجة مركبات الخشب والبلاستيك (WPC) أو البولي فينيل كلوريد الصلب (PVC) عزم دوران عالٍ. في حال ضعف علبة التروس، ستتوقف الماكينة أو تتذبذب سرعتها، مما يؤدي إلى إنتاج غير منتظم. تستخدم شركة توين سكرو علب تروس عالية العزم وبراغي مصممة خصيصًا ومصنعة داخليًا. من خلال التحكم في هندسة البرغي، نضمن ضغط انصهار ثابتًا، وهو أمر بالغ الأهمية للحفاظ على الدقة العالية المطلوبة لتجميعات الأبواب.
يُعد نوع الطارد مهمًا هنا. فكل من التكوينات أحادية اللولب وثنائية اللولب تناسب خصائص وأهداف إنتاج مختلفة. طاردات لولبية مزدوجة مخروطية الشكل تدور في اتجاهين متعاكسين تُناسب هذه التقنية العديد من قطاعات PVC الصلبة، بينما يُمكن لعملية البثق اللولبي المزدوج المتوازية رفع الكفاءة والجودة والتنوع لتحقيق أهداف إنتاجية أعلى. موردون مثل سكاي وينتأسست الشركة في عام 2004 ولديها أكثر من 50 براءة اختراع وشهادات ISO 9001 وCE وUL وSABER، وتقوم بتصميم هذه المحركات بدقة ومتانة، وتخدم أكثر من 1500 عميل في 43 دولة.
يؤثر تصميم القالب على تنوع خط الإنتاج وقدرته الإنتاجية. يوزع قالب البثق المصمم جيدًا المادة المنصهرة بالتساوي على كامل المقطع العرضي. يؤدي ضعف توازن التدفق إلى ظهور مناطق راكدة ومسارات سريعة. تدفع المسارات السريعة المادة عبر الجدران الرقيقة بسرعة كبيرة، مما يجبر المشغلين على إبطاء الخط بأكمله. لذلك، يؤثر حجم القالب وتوازن التدفق الداخلي بشكل مباشر على السرعة الممكنة. يسمح القالب المتوازن للخط بالعمل بمعدل الإنتاج المستهدف دون الحاجة إلى تعديلات مستمرة.
يبدأ توازن التدفق بالهندسة الداخلية لرأس القالب. يجب أن توفر قناة الصهر ضغطًا وسرعة متساويين لكل نقطة في المقطع. ينتج عن القالب غير المتوازن أقسام سميكة وأخرى رقيقة، ويعوض المشغلون ذلك بتقليل سرعة خط الإنتاج. هذه المقايضة تقلل الإنتاج وتزيد نسبة الخردة. يدعم القالب المتوازن قدرة إنتاجية وسرعة خط إنتاج أعلى لأن المقطع يبقى ضمن الحدود المسموح بها عند معدلات سحب أسرع. يختبر مصنعو القوالب توازن التدفق على كل مقطع جديد، ويضبطون أعماق القناة حتى ينتشر الصهر بالتساوي. هذه الخطوة بالغة الأهمية للمقاطع المجوفة المعقدة ولمادة PVC الصلبة، التي لا تتحمل تغيرات كبيرة في ضغط الصهر.
يُحدِّد طول خزان التبريد وحجم المعايرة سرعة سحب المقطع العرضي دون تشويه. فالخزان القصير لا يُزيل الحرارة بالسرعة الكافية، مما يؤدي إلى ترهل المقطع العرضي أو تشوهه عند خروجه من جهاز المعايرة. يجب أن تتناسب أكمام المعايرة مع حجم المقطع العرضي وسلوك انكماش المركب. الأكمام الصغيرة جدًا تُمسك بإحكام شديد وتزيد من مقاومة السحب، بينما الأكمام الكبيرة جدًا تسمح بانحراف الأبعاد. كلتا المشكلتين تحدّان من سرعة خط الإنتاج عن الإنتاج الفعلي للطارد. تُحدِّد الأنظمة الداعمة ما إذا كان خط الإنتاج قادرًا على العمل باستمرار بمعدل الإنتاج المطلوب. وتندرج مستويات الفراغ ودرجة حرارة الماء وتغطية الرش ضمن هذه المجموعة. ماكينة بثق مقاطع PVC بفضل قسم المعايرة والتبريد المتوافق تمامًا، تحافظ الآلة على الأبعاد عند السرعات العالية. يوفر نظام البثق اللولبي المزدوج مع خزان ذي حجم مناسب إنتاجية ثابتة على خط إنتاج مقاطع PVC. ينبغي على المشغلين اختيار حجم الخزان بما يتناسب مع أقصى سرعة يمكن أن يدعمها القالب وجهاز البثق، وليس مع المعدل المتوسط.

قد يُنتج جهاز البثق والقالب المادة المنصهرة بكامل طاقتها، إلا أن المنتج النهائي لا يُعتبر منتجًا فعليًا إلا بعد خروجه من خط الإنتاج جاهزًا للبيع. تقوم المعدات اللاحقة بتحويل المادة المنصهرة إلى منتج، وتُحدد حدودها الطاقة الإنتاجية الفعّالة. سرعة السحب، ودقة القطع، وقدرة التكديس، كلٌ منها يُحدد سقفًا للطاقة الإنتاجية. السحب البطيء جدًا يُؤدي إلى انخفاض سرعة خط الإنتاج بأكمله عن المعدل المُحدد. أما السحب السريع الذي يُسبب تذبذبًا في السرعة فيُؤدي إلى تلف سُمك الجدار ويُجبر المشغلين على التباطؤ مرة أخرى. دقة القطع لا تقل أهمية. المنشار الذي يتأخر عن سرعة خط الإنتاج يُسبب أخطاء في الطول وتوقفات، وكل توقف يُؤدي إلى توقف الإنتاج. قدرة التكديس تُكمل سلسلة الإنتاج. إذا لم يتمكن جهاز التكديس من مواكبة السرعة، تتراكم المنتجات النهائية عند المنشار ويُوقف المشغل خط الإنتاج.
يجب أن تحافظ وحدات السحب على شد ثابت عبر نطاق السرعة الكامل. تعمل ساحبات السيور أو الجنزير المزودة بنظام تحكم مؤازر على إبقاء المقطع الجانبي يتحرك بمعدل ثابت، مما يحافظ على استقرار الأبعاد وتناسق الإنتاج. يجب أن تتحرك وحدات القطع مع المقطع الجانبي أثناء القطع، ويجب أن يتطابق زمن دورتها مع أقصى سرعة تشغيل للخط. يجب أن تستقبل أنظمة التكديس الأجزاء بنفس المعدل دون تدخل يدوي. تستحق كل وحدة من هذه الوحدات الثلاث أن تُصمم وفقًا لأقصى معدل لخط بثق مقاطع PVC، وليس متوسطه.
تشمل أنظمة المعالجة المساعدة الأنظمة الأصغر المحيطة بالخط الرئيسي: معايرات الفراغ، ومضخات المياه، وأنظمة شفط الغبار، وسيور النقل. ويربط التزامن هذه الأنظمة ببعضها. فعندما تتشارك وحدة السحب والمنشار والرافعة إشارات السرعة، يعمل الخط كآلة واحدة. أما عندما تعمل كل وحدة بإعداداتها الخاصة، تتراكم اختلافات طفيفة لتشكل اختناقات. فقد يؤدي بطء سير النقل أو تأخر دورة المنشار إلى توقف آلة البثق عن العمل بكفاءة تامة. وينطبق هذا المبدأ على جميع إعدادات البثق: إذ لا يعمل الخط إلا بسرعة أبطأ نظام داعم فيه. لذا، تبدأ عملية تدقيق خط إنتاج مقاطع PVC لتحسين الإنتاجية من الطرف النهائي، حيث توجد غالبًا قيود خفية.
تحدد المكونات المادية الحد الأقصى، لكن التركيبة والإعدادات هي التي تحدد مدى قدرة خط الإنتاج على الوصول إلى هذا الحد. تؤثر المادة المُعالجة على قدرة البثق قبل بدء أي عملية بثق. يختلف تدفق المركب ذي الحشو العالي عن المركب ذي الحشو المنخفض، وقد تعمل تركيبة تجريبية بشكل جيد على عينة صغيرة بينما يكون أداؤها ضعيفًا عند التشغيل بكامل طاقتها. لذلك، يختبر مصممو التركيبات كل وصفة من حيث التدفق والانصهار والاستقرار الحراري قبل اعتمادها على خط الإنتاج. تؤثر نسبة الحشو أيضًا على التوازن. فزيادة نسبة الحشو تُقلل من تكلفة المواد الخام، ولكنها تزيد أيضًا من لزوجة المادة المنصهرة وتُضيّق نطاق المعالجة. يعتمد الناتج القابل للبيع على هذه المفاضلة، لأن التركيبة التي تُجبر على تشغيل أبطأ قد تُكلف أكثر مما يوفره الحشو.
تُحدد جودة الخلط الجاف مدى تجانس ذوبان المركب واستقرار العملية. يؤدي سوء الخلط إلى ترك جيوب غير ذائبة وبنية حبيبية غير متجانسة، ما يدفع المشغلين إلى إبطاء خط الإنتاج لحماية الأبعاد. ثم يتم تحويل إنتاجية الطارد الخام إلى منتج قابل للبيع عن طريق رسم المقطع العرضي ووزن المتر. يستهلك المقطع العرضي الثقيل كمية أكبر من الكيلوغرامات لكل متر، لذا فإن نفس معدل البرغي ينتج عنه أمتار أقل من المنتج النهائي. يغفل المخططون الذين يقارنون الآلات بناءً على الكيلوغرامات في الساعة فقط هذه النقطة. ينبغي عليهم حساب الإنتاج القابل للبيع بالأمتار في الساعة أو القطع في الساعة عند الوزن المستهدف لكل متر، ثم مطابقة هذا الرقم مع أهداف الإنتاج.
تُوازن إعدادات درجة الحرارة وسرعة البرغي بين الإنتاج والجودة والاستقرار. يؤدي تشغيل الأسطوانة بدرجة حرارة أعلى إلى تقليل لزوجة المادة المنصهرة وزيادة معدل الإنتاج، ولكنه يُقلل أيضًا من هامش الأمان لمادة PVC الصلبة الحساسة للحرارة. أما التشغيل بدرجة حرارة أقل فيحمي المادة ويحد من سرعة دوران البرغي. وينطبق المنطق نفسه على سرعة دوران البرغي؛ فزيادة عدد الدورات في الدقيقة تزيد من الإنتاج حتى تصبح جودة المادة المنصهرة أو الخلط أو ضغط القالب هي العامل المحدد. يلخص الجدول أدناه كيفية تأثير كل تعديل على هذا التوازن.
تعديل | التأثير على السعر | التأثير على الاستقرار |
|---|---|---|
ارتفاع درجات حرارة البراميل | يزيد من السرعة التي يمكن تحقيقها | يقلص هامش التدهور |
انخفاض درجات حرارة البرميل | يحد من سرعة البرغي | يحمي المركبات الحساسة للحرارة |
براغي أعلى | يرفع الإنتاج الخام | يتطلب ذلك خلطًا أفضل وتحكمًا أفضل في الذوبان |
المسمار السفلي | يقلل من الإنتاج الخام | يحسن تجانس الذوبان |
ينبغي على المشغلين ضبط هذه الإعدادات بناءً على جودة المقطع المقاسة، وليس على معدل الإنتاج المُعلن. فعملية بثق PVC مستقرة بسرعة معتدلة أفضل من عملية سريعة تُنتج نفايات. يمنح البثق اللولبي المزدوج المشغلين مجالًا أوسع لزيادة سرعة اللولب نظرًا لقدرته على خلط المواد المختلفة بكفاءة. يستحق كل خط بثق مقاطع PVC نطاق إعدادات خاص به، موثقًا ومُكررًا بين الورديات. هذا الالتزام يحوّل آلة بثق مقاطع PVC ذات الكفاءة إلى آلة إنتاج ذات أداء يمكن التنبؤ به.
تُشير الطاقة الإنتاجية المُصنّفة إلى تشغيل الآلة دون انقطاع. أما الطاقة الإنتاجية الفعلية فتُشير إلى تشغيل المصنع مع عمليات التغيير والصيانة والتدخل البشري. ويُحدد الفرق بين هاتين الطاقتين مقدار الربح الفعلي للخط الإنتاجي.
يؤدي توقف الإنتاج إلى تآكل الطاقة الإنتاجية بوتيرة أسرع مما يتوقعه معظم المشترين. قد يستغرق خط الإنتاج التقليدي من أربع إلى ست ساعات في كل عملية تغيير. بينما يقلل نظام التغيير السريع هذه المدة إلى أقل من ساعتين، مما يوفر أكثر من 200 ساعة من وقت الإنتاج سنويًا. كما تستغرق عمليات تغيير المنتجات من 30 إلى 60 دقيقة من وقت الخردة، لذا فإن عمليتي تغيير يوميًا قد تُنتجان من ساعة إلى ساعتين من الهدر. وتزيد الأعطال التي يمكن تجنبها من هذه الخسائر. فتعطل المحامل، وتلف أجهزة قياس الحرارة، وتآكل البراغي، كلها عوامل تُوقف خط الإنتاج، وتكون تكلفة الإصلاحات الطارئة أعلى بكثير من تكلفة الاستثمار الوقائي.
الناتج القابل للبيع = معدل الإنتاج بالكيلوغرام/ساعة × ساعات التشغيل × وقت التشغيل × الإنتاجية. خط إنتاج بقدرة 500 كيلوغرام/ساعة، يعمل بنسبة 75% من وقت التشغيل وبإنتاجية 94%، ينتج كمية أقل من المواد القابلة للبيع مقارنةً بمعدل الإنتاج المُعلن عنه - لذا يجب تطبيق افتراضات واقعية بشأن عمليات التغيير والصيانة عند تقدير فترة استرداد التكاليف.
سيناريو
وقت التغيير
الأثر الإنتاجي السنوي
معيار 65 سطرًا
4-6 ساعات لكل عملية تغيير
—
نظام التغيير السريع
أقل من ساعتين لكل عملية تغيير
يتم استرداد أكثر من 200 ساعة من وقت الإنتاج سنوياً
تُؤثر مهارة المشغل بشكل كبير على استقرار خطوط إنتاج مقاطع PVC وتقليل نسبة الهدر. وتعتمد العمليات الدقيقة على التصحيح اليدوي المستمر، حيث تُعوض الأيدي الماهرة تقلبات ضغط المصهور وتُصحح انحراف القطر بالخبرة. أما العمليات المستقرة فتعتمد على التحكم الدقيق في العلاقة السببية بين درجة حرارة المصهور، والضغط، وتوازن تدفق القالب، والتبريد، وسرعة السحب. وتستخدم الخطوط الحديثة أجهزة استشعار متزامنة للحفاظ على هذا التوازن تلقائيًا. ويُوفر التحكم الدقيق في درجات الحرارة والضغوط وسرعة الخط أبعادًا متسقة وجودة سطح عالية، مما يُحسّن من اتساق الإنتاج ويُقلل من الهدر. كما تُتيح أنظمة التشغيل الآلي، مثل الخلاطات الوزنية وأجهزة استشعار الجودة المدمجة، لمشغل واحد أو عدد قليل من المشغلين الإشراف على خط الإنتاج بأكمله.
ينبغي على المخططين مقارنة الآلات بناءً على الإنتاج القابل للبيع، وليس على معدل إنتاجية البثق الخام. يجب مطابقة الإنتاج المتوقع بالكيلوغرامات في الساعة أو القطع في الساعة مع أهداف الإنتاج، واعتبار كل ساعة توقف بمثابة طاقة إنتاجية ضائعة. هذه العادة تضمن نزاهة عملية بثق PVC وتحوّل عملية بثق مقاطع PVC إلى عمل تجاري قابل للتنبؤ.
تتحدد الطاقة الإنتاجية لخط إنتاج مقاطع PVC من خلال ستة عناصر متفاعلة: مواصفات جهاز البثق، وتصميم القالب ونظام التبريد، وقدرات المعالجة اللاحقة، وتركيبة المواد، وإعدادات العملية، والعمليات التشغيلية. ولا يمكن لأي ترقية منفردة أن تزيد الإنتاج بمفردها.
لا يعمل خط الإنتاج إلا بالسرعة التي يسمح بها عنق الزجاجة. ويؤدي تحديد هذا العامل المحدد وتحديثه إلى تحقيق أكبر عائد مقابل كل دولار يُنفق.
ينبغي على القراء مراجعة كل عامل وفقًا لخط إنتاجهم وأهدافهم الإنتاجية. قارنوا الناتج القابل للبيع، مقاسًا بالكيلوغرامات أو القطع في الساعة، بدلًا من معدل إنتاجية الطارد الخام. تكشف هذه المقارنة عن القيد الحقيقي والخطوة التالية نحو زيادة الإنتاج.
غالباً ما تحدّ معدات التبريد والمعدات اللاحقة من الإنتاج. فنقص خزان الوقود أو بطء عملية السحب يجبر المشغلين على تقليل سرعة البرغي، ما يؤدي إلى تشغيل جهاز البثق بأقل من معدله المُصنّف. وعادةً ما يكشف فحص قسم التبريد وجهاز السحب أولاً عن القيد الحقيقي.
يؤدي استخدام لولب أطول إلى زيادة زمن التفاعل وتحسين تجانس المادة المنصهرة، مما يتيح الحصول على إنتاجية ثابتة عند سرعات لولبية أعلى. مع ذلك، لا تزال المركبات الحساسة للحرارة بحاجة إلى لوالب قصيرة بنسبة تقارب 18:1 للحد من خطر التحلل. وتعتمد النسبة المثلى على التركيبة والخصائص.
لا. الأرقام المذكورة على لوحة البيانات تصف إنتاجية الطارد الخام في الظروف المثالية. تنخفض السعة الفعلية مع عمليات تغيير المنتج، وفترات التوقف، والنفايات. خط إنتاج بسعة 500 كجم/ساعة، يعمل بنسبة 75% من وقت التشغيل، وبمعدل إنتاجية 94%، ينتج كمية أقل بكثير من المواد القابلة للبيع. لذا، ينبغي على المشترين مقارنة الكيلوغرامات أو القطع القابلة للبيع في الساعة بدلاً من ذلك.
تُحدد جودة الخلط الجاف مدى تجانس ذوبان المركب. يؤدي سوء الخلط إلى ترك جيوب غير ذائبة وبنية حبيبية غير مستقرة. عندها يُبطئ المشغلون خط الإنتاج للحفاظ على الأبعاد. يضمن الخلط المتجانس إنتاجًا ثابتًا على أي آلة بثق مقاطع PVC.
يستغرق خط الإنتاج التقليدي من أربع إلى ست ساعات في كل عملية تغيير للمنتجات. أما نظام التغيير السريع فيقلل هذه المدة إلى أقل من ساعتين. هذا الفرق يوفر أكثر من 200 ساعة من وقت الإنتاج سنوياً. كما أن سرعة التغيير تقلل من كمية النفايات الناتجة عن كل عملية تبديل للمنتجات.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
ترك رسالة
مسح ضوئي إلى WeChat :

مسح ضوئي إلى WhatsApp :
