
ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وتريد معرفة المزيد من التفاصيل، فيرجى ترك رسالة هنا، وسوف نقوم بالرد عليك في أقرب وقت ممكن.


يُعدّ تجانس السُمك أحد أهم مؤشرات الجودة في إنتاج أرضيات SPC. فعندما تكون طبقة اللب سميكة جدًا في بعض المناطق ورقيقة جدًا في مناطق أخرى، قد يواجه المصنّعون مشاكل أثناء الترقق والقص والتشكيل وفحص المنتج النهائي. وحتى عندما يتوافق متوسط السُمك مع المواصفات، فإنّ الاختلافات الموضعية قد تؤثر على جودة الأرضية النهائية.
لتحسين اتساق السماكة في إنتاج أرضيات SPC، يحتاج المصنّعون إلى التحكم في العملية بأكملها بدلاً من تعديل إعداد واحد فقط للآلة. فتركيبة المواد، واستقرار التغذية، وضغط البثق، وظروف الدرفلة، والتبريد، وسرعة السحب، كلها عوامل تؤثر على سماكة اللوح النهائي.
للمصنعين الذين يقومون بتقييم منتج جديد خط بثق أرضيات SPCينبغي النظر في هذه العوامل معًا لأن الإنتاج المستقر يعتمد على كيفية عمل نظام الإنتاج بأكمله كوحدة واحدة.
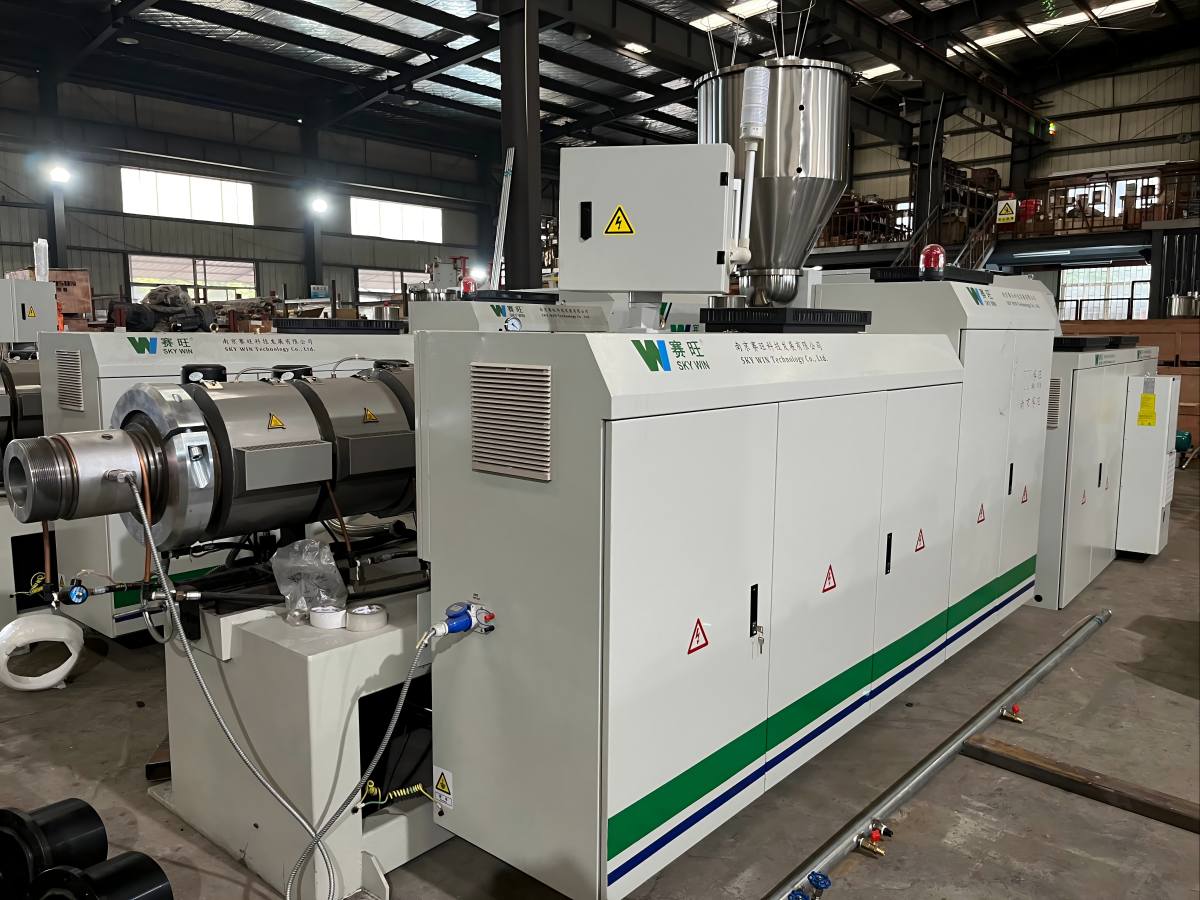
معدات إنتاج ألواح الأرضيات SPC المستخدمة في معالجة المواد المركبة من PVC وكربونات الكالسيوم.
ينتج تفاوت السماكة عادةً عن تفاعل عدة ظروف تشغيلية مع بعضها البعض. قبل تغيير إعدادات الماكينة، يجب على المشغلين تحديد ما إذا كانت المشكلة متعلقة بتغذية المواد، أو البثق، أو قسم الدرفلة، أو التبريد، أو السحب اللاحق.
تشمل الأسباب الشائعة ما يلي:
تتمثل الخطوة الأولى المفيدة في تسجيل موضع التباين. إذا تغير سمك المادة بمرور الوقت عند نقطة القياس نفسها، فابحث في استقرار العملية. إذا كان مركز المادة أكثر سمكًا باستمرار من حوافها، فافحص نظام الدرفلة وتوزيع المادة على عرض الصفيحة.
يبدأ ثبات سُمك الصفيحة قبل دخول المركب إلى جهاز البثق. تستخدم أرضيات SPC عادةً راتنج PVC وكربونات الكالسيوم والمثبتات والمواد المضافة للمعالجة. يمكن أن تؤدي الاختلافات في تركيبة الدفعة وجودة الخلط والكثافة الظاهرية أو معدل التغذية إلى تغيير طريقة انصهار المادة وتدفقها.
ينبغي على المصنّعين استخدام تركيبة مضبوطة واتباع نفس إجراءات تحضير المواد لكل دفعة إنتاج. يجب فحص معدات الوزن، ومعايرة وحدة التغذية، ووقت الخلط، وممارسات مناولة المواد. في حال استخدام مواد معاد تدويرها، يجب أيضاً ضبط نسبتها وخصائص معالجتها.
عند ظهور مشكلة في سُمك المادة بعد تغيير الموردين أو تبديل دفعات المواد، قارن الدفعة المتأثرة بدفعة مستقرة سابقًا قبل إجراء أي تعديلات جوهرية على الماكينة. يساعد هذا في منع المشغلين من محاولة معالجة مشكلة في المادة عن طريق إدخال تغييرات غير ضرورية على عملية البثق.
من المهم أيضاً الحفاظ على معدل تغذية ثابت. فالزيادات المفاجئة أو الانقطاعات في التغذية قد تؤدي إلى تقلبات في الإنتاج، مما يجعل من الصعب على نظام الدرفلة اللاحق الحفاظ على شكل ورق ثابت.
يجب أن يقوم جهاز البثق بتليين المركب بشكل متسق وتوفير تدفق مستقر للمادة المنصهرة إلى المعدات اللاحقة. إذا تغير توزيع درجة الحرارة أو تشغيل البرغي أو تغذية المواد بشكل كبير أثناء الإنتاج، فقد تظهر تقلبات في سمك الصفيحة حتى عندما تظل فجوة أسطوانة التقويم ثابتة.
ينبغي على المشغلين مراقبة الظروف التالية:
لا تفترض أن زيادة درجة الحرارة أو سرعة البرغي ستؤدي تلقائيًا إلى تحسين تجانس السماكة. فالتغييرات المفرطة قد تؤثر على لزوجة المادة، وتصلبها، واستقرار عملية الإنتاج. اضبط الإعدادات بطريقة مُحكمة، واترك العملية تستقر قبل قياس النتيجة.
لاختيار المعدات، يجب أن تتناسب آلة البثق مع التركيبة، وعرض الصفيحة المستهدفة، ونطاق السماكة المطلوب، والإنتاج المخطط له. آلات بثق أرضيات SPC/LVT/WPC توفر الفئة نقطة انطلاق لمقارنة المعدات المخصصة لمتطلبات إنتاج الأرضيات المختلفة.
تُعدّ عملية الدرفلة من أهم المراحل للتحكم في سُمك الطبقة الأساسية لأرضيات SPC. تؤثر فجوة الدرفلة على سُمك الطبقة، بينما يؤثر كلٌّ من محاذاة الدرفلة، وتجانس درجة الحرارة، وتوزيع الضغط على مدى انتظام مرور المادة عبر الدرفلات.
إذا كانت الصفيحة أكثر سمكًا في المنتصف وأقل سمكًا عند الحواف، أو العكس، فيجب إعطاء الأولوية لفحص قسم الدرفلة. تشمل الأسباب المحتملة عدم انتظام درجة حرارة الأسطوانة، وانحرافها تحت الحمل، وعدم محاذاة الصفائح بشكل صحيح، وعدم انتظام توزيع المواد، أو وجود فجوة غير مضبوطة بشكل متناسق على كامل عرض العمل.
لتحسين التحكم:
لا ينبغي اعتبار فجوة أسطوانة التقويم بديلاً مباشراً عن قياس السماكة النهائية. قد تتغير أبعاد الصفيحة أثناء خروجها من الأسطوانات وتبريدها، لذا يجب أخذ القياسات عند نقطة محددة في العملية وإعادة التحقق منها بعد استقرار الصفيحة.
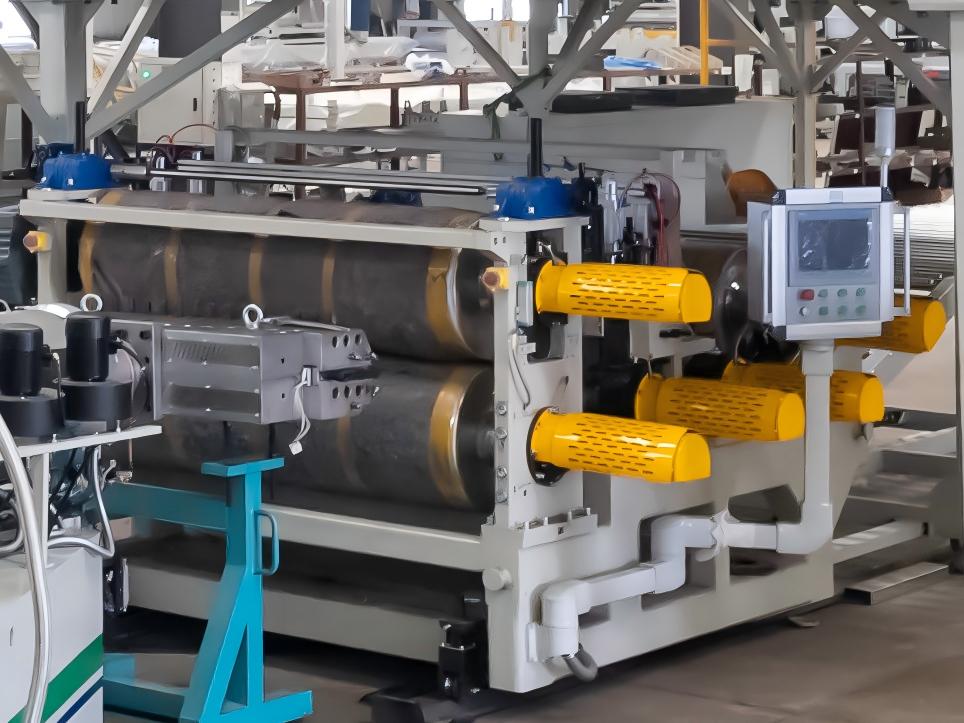
يلعب قسم الدرفلة دورًا مهمًا في التحكم في سمك الصفائح وتوزيع المواد.
تقوم وحدة السحب بسحب الصفيحة عبر القسم السفلي. إذا لم تتناسب سرعة السحب مع ناتج البثق وظروف الدرفلة، فقد تتعرض الصفيحة للتمدد أو الشد غير المستقر.
عندما يقل سمك الصفيحة مع زيادة سرعة خط الإنتاج، تحقق مما إذا كانت سرعة سحب الصفيحة ترتفع بوتيرة أسرع من قدرة خط الإنتاج على تحملها. إذا تذبذب سمك الصفيحة أثناء تغيرات السرعة، فافحص التزامن بين جهاز البثق، وجهاز الصقل، ووحدة سحب الصفيحة، ونظام القطع.
تشمل الفحوصات العملية ما يلي:
ينبغي على المشغلين تحديد خط أساس ثابت قبل زيادة الإنتاج. بعد تغيير السرعة، يجب ترك خط الإنتاج ليستقر ثم قياس السماكة مرة أخرى بدلاً من افتراض أن الإعدادات السابقة ستنتج نفس السماكة عند معدل الإنتاج الجديد.
يؤثر التبريد على ثبات الأبعاد بعد مرور الصفيحة عبر قسم الدرفلة. إذا كان التبريد غير متساوٍ على امتداد عرض الصفيحة أو عبر المادة، فقد تحتفظ الصفيحة بإجهاد متبقٍ أو تتغير أبعادها أثناء التبريد.
تأكد من ثبات ظروف التبريد على امتداد عرض خط الإنتاج. افحص نظام التبريد، وتدفق المياه عند الحاجة، ودرجات حرارة الأسطوانات، وحالة مكونات التبريد. يعتمد الإعداد الأمثل على تصميم خط الإنتاج، وتركيبة المواد، وسُمك الصفيحة، وسرعة الإنتاج.
من المهم التمييز بين تفاوت السماكة الناتج أثناء عملية الدرفلة والتغير في الأبعاد الذي يحدث أثناء التبريد. قِس الصفيحة في موضع ثابت مباشرةً بعد التشكيل، ثم قِسها مرة أخرى بعد التبريد. إذا كان توزيع السماكة الأولي غير منتظم، فافحص عمليتي البثق والدرفلة أولًا. إذا تغير التوزيع بشكل ملحوظ بعد التبريد، فراجع تجانس التبريد والإجهاد المتبقي.

يحتاج خط البثق المتكامل إلى عمليات تشكيل وتبريد ومعالجة لاحقة منسقة للحفاظ على جودة مستقرة للصفائح.
لا يمكن لقياس واحد أن يُظهر ما إذا كانت صفيحة مراقبة العمليات الإحصائية (SPC) تتمتع بسمك ثابت. ينبغي أن تشمل القياسات اتجاه الماكينة والاتجاه العرضي حتى يتمكن المشغلون من تحديد ما إذا كان التباين مستمرًا أو موضعيًا أو مرتبطًا بتغيرات سرعة خط الإنتاج.
يتضمن إجراء مراقبة الجودة العملي ما يلي:
يجب تحديد السماكة المستهدفة والتفاوت المسموح به من مواصفات المنتج المقدمة من العميل. لا تستخدم تفاوتًا واحدًا لجميع منتجات أرضيات SPC، لأن الحدود المطلوبة تعتمد على تصميم المنتج وسماكته الاسمية ومتطلبات عمليات التصنيع اللاحقة.
تُدرج مواصفات سلسلة SWDB5 المنشورة من SKY WIN خيارات سُمك الصفائح من 1.5 إلى 7 مم وعرضها من 970 إلى 1220 مم ضمن التكوينات المذكورة. هذه مواصفات خاصة بالمعدات، وليست ضمانًا لتفاوت السُمك. يعتمد التناسق الفعلي على التكوين المُختار، والتركيبة، وظروف التشغيل، وإجراءات مراقبة الجودة.
عندما يستمر تفاوت السماكة رغم ضبط العملية بدقة، ينبغي على المصنّعين تقييم ما إذا كان خط الإنتاج مُهيأً بشكل مناسب للمنتج المستهدف. تشمل الاعتبارات المهمة سعة جهاز البثق، وتصميم أسطوانة التقويم، والتحكم في درجة الحرارة، وقدرة التبريد، وتزامن عملية السحب، ونظام التحكم الذي يربط الأقسام المختلفة.
في المشاريع الجديدة، يجب تزويد مورد المعدات بمعلومات حول سُمك الصفيحة المستهدف، وعرض التشغيل، وتركيبة المواد، والإنتاج المخطط له، والتفاوتات المطلوبة. تُسهّل هذه التفاصيل تقييم مدى ملاءمة خط الإنتاج المقترح لمتطلبات الإنتاج الفعلية.
ال خط بثق ألواح الأرضيات البلاستيكية (SPC/LVT) يُعد هذا النظام أحد خيارات المعدات المناسبة من SKY WIN للمصنعين الذين ينتجون ألواح أرضيات SPC وLVT. يتضمن تكوين النظام المنشور جهاز بثق، وجهاز تغليف بخمس بكرات، ووحدة تغليف، ونظام بكرات مُسخّن بالزيت، وإطار دعم تبريد، ونظام تبريد، وجهاز تشذيب الحواف، ووحدة سحب، وقاطع ألواح، ونظام تحكم كهربائي.
لأن ثبات السماكة يعتمد على العملية برمتها، فإن الهدف ليس مجرد اختيار جهاز بثق ذي إنتاجية أعلى. يجب أن يحافظ خط الإنتاج على توازن مناسب بين إنتاجية البثق، والتشكيل بالضغط، والتبريد، ومعالجة الصفائح بالسرعة الإنتاجية المطلوبة.
عندما ينخفض سمك ألواح أرضيات SPC عن النطاق المستهدف، استخدم تسلسلًا منظمًا لاستكشاف الأخطاء وإصلاحها بدلاً من تغيير معلمات متعددة في وقت واحد.
تساعد هذه المقاربة المشغلين على تحديد مصدر التباين، وتقليل التعديلات غير الضرورية، وإنشاء عملية إنتاج قابلة للتكرار. بالنسبة للمصنعين، تُعدّ قابلية التكرار بنفس أهمية تحقيق السُمك المستهدف في عينة واحدة.
كيف يمكن للمصنعين تحسين اتساق السماكة في إنتاج أرضيات SPC؟
ينبغي على المصنّعين تثبيت تغذية المواد الخام وإنتاجية عملية البثق، والتحكم في فجوة أسطوانات التقويم ودرجة حرارتها، ومزامنة سرعة سحب المواد، والحفاظ على تبريد موحد، وقياس السماكة في مواقع ثابتة. ويعتمد التعديل الأكثر فعالية على نقطة بداية التباين.
لماذا تكون ألواح أرضيات SPC أكثر سمكًا في المنتصف منها عند الحواف؟
قد ينتج اختلاف سُمك الصفيحة من المركز إلى الحافة عن توزيع غير متساوٍ للمادة، أو محاذاة أسطوانة الدرفلة أو انحرافها، أو درجة حرارة غير منتظمة للأسطوانة، أو فجوة غير متناسقة بين الأسطوانات. قِس عرض الصفيحة وافحص قسم الدرفلة قبل تغيير أي إعدادات أخرى.
هل يمكن أن تؤثر درجة حرارة البثق على سمك أرضيات SPC؟
نعم. تؤثر درجة الحرارة على تلدين المادة وتدفقها عند الانصهار. وقد تُسهم ظروف درجة الحرارة غير المستقرة في تباين الناتج وعدم تجانس توزيع المادة. لذا، ينبغي تعديل درجة الحرارة بناءً على تركيبة المادة وإرشادات التشغيل الخاصة بالشركة المصنعة للمعدات.
هل تؤثر سرعة السحب على سمك الصفيحة؟
نعم. إذا كانت سرعة سحب اللوح أعلى من قدرة قسمي البثق والتشكيل على توفير المادة، فقد يتمدد اللوح ويصبح أرق. تحقق من تزامن السرعة وراقب السماكة أثناء تغييرات السرعة المُتحكم بها.
كيف ينبغي قياس سمك ألواح أرضيات SPC؟
استخدم معدات قياس معايرة وقم بالقياس في عدة مواضع على امتداد العرض وعلى طول اتجاه الإنتاج. حافظ على ثبات مواقع العينات وتوقيت القياس، وقارن النتائج مع السماكة الاسمية المحددة للمنتج والتفاوت المسموح به.
ما هو سمك الصفائح التي يمكن أن ينتجها خط بثق أرضيات SKY WIN SPC؟
تُدرج مواصفات سلسلة SWDB5 المنشورة من SKY WIN سماكات الألواح من 1.5 إلى 7 مم وعرضها من 970 إلى 1220 مم ضمن التكوينات المذكورة. ويعتمد اختيار الطراز المناسب على أبعاد المنتج المطلوبة، والإنتاج، والتركيبة، وظروف الإنتاج.
هل سيؤدي خط البثق ذو الإنتاجية الأعلى إلى تحسين اتساق السماكة تلقائيًا؟
لا، زيادة الإنتاج لا تعني بالضرورة تحكمًا أدق في السماكة. تعتمد النتائج المستقرة على تنسيق عمليات البثق، والدرفلة، والتبريد، والسحب، والتحكم في العملية، بالإضافة إلى اختيار الحجم المناسب للمعدات وتشغيلها.
ما المعلومات التي يجب تقديمها عند اختيار خط بثق أرضيات SPC؟
يرجى تحديد سمك الصفيحة المستهدف وتفاوتاته، وعرض الصفيحة، وتركيبة المادة، والإنتاج المخطط له، ومتطلبات المعالجة اللاحقة. تساعد هذه المعلومات المورد على تقييم تكوين خط الإنتاج المناسب.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
ترك رسالة
مسح ضوئي إلى WeChat :

مسح ضوئي إلى WhatsApp :
