
ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وتريد معرفة المزيد من التفاصيل، فيرجى ترك رسالة هنا، وسوف نقوم بالرد عليك في أقرب وقت ممكن.


قد تتعرض أرضيات SPC للتشوه بعد عملية البثق عندما تبرد الصفائح بشكل غير متساوٍ، أو تحتفظ بإجهاد داخلي، أو تتعرض لظروف سحب وتشكيل غير متناسقة. وقد يظهر التشوه على شكل حواف ملتفة، أو سطح مقوس، أو زوايا مرتفعة، أو صفائح لا تبقى مسطحة بعد القطع.
بالنسبة لمصنعي أرضيات SPC، لا يقتصر السؤال المهم على سبب انحناء الصفيحة فحسب، بل يشمل أيضاً تحديد وقت بدء التشوه. فقد تنحني الصفيحة التي تبدو مسطحة مباشرةً بعد عملية البثق أثناء التبريد أو القطع أو التخزين أو المعالجة اللاحقة. ويساعد تحديد المرحلة التي يحدث فيها الانحناء المصنعين على تحديد السبب الحقيقي بدلاً من تعديل إعدادات الآلة دون داعٍ.
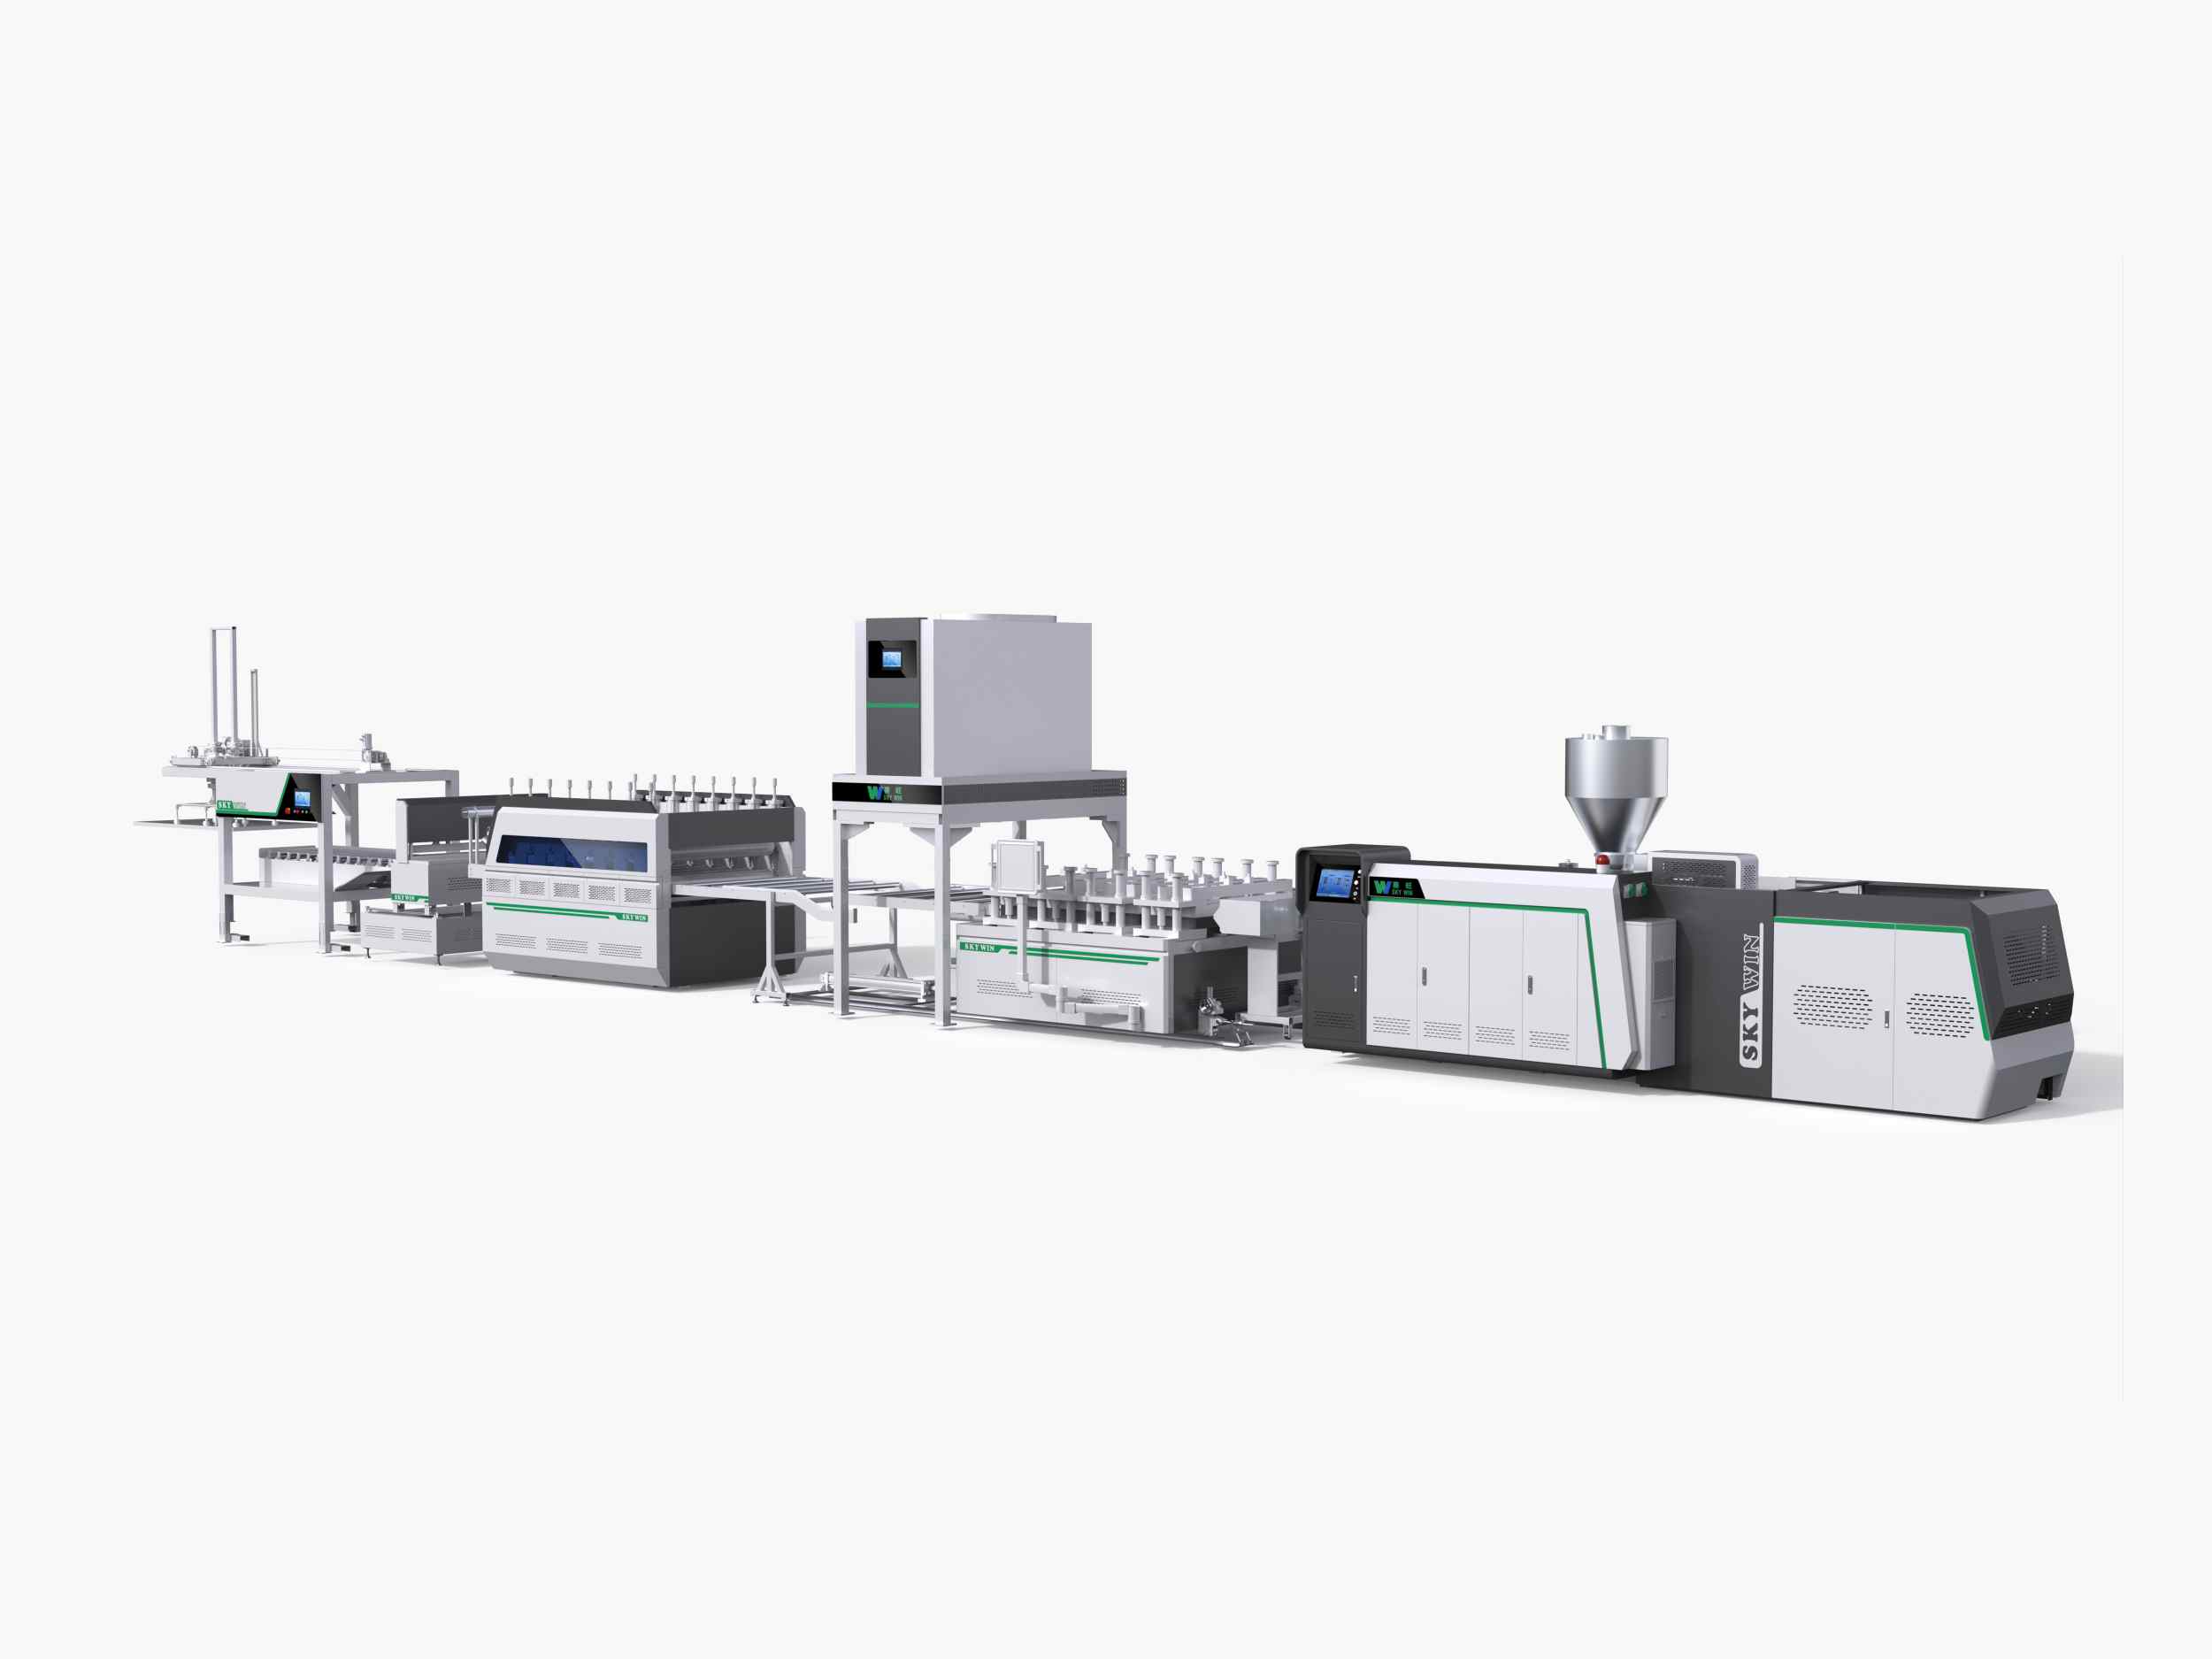
تُصنّع شركة SKY WIN معدات بثق الأرضيات المصممة لدمج عمليات البثق والتشكيل والتبريد ومعالجة الألواح اللاحقة. ولضمان إنتاج ألواح SPC مستقر، يكمن المفتاح في الحفاظ على التنسيق الدقيق بين معالجة المواد وإعدادات الأسطوانات وظروف التبريد وسرعة السحب.
تتمثل الأسباب الرئيسية لتشوه أرضيات SPC بعد عملية البثق في التبريد غير المتساوي، والإجهاد المتبقي، وعدم اتساق سمك الصفيحة، وعدم استقرار سرعة السحب، وظروف الدرفلة غير الصحيحة، والاختلافات في تركيبة المواد.
تحتوي أرضيات SPC عادةً على راتنج PVC وكربونات الكالسيوم ومثبتات ومواد مضافة أخرى. بعد مرور المركب عبر جهاز البثق والقالب، يجب تشكيل الصفيحة الساخنة وتبريدها في ظروف مضبوطة. إذا بردت مناطق مختلفة من الصفيحة أو انكمشت بمعدلات مختلفة، فقد تتولد إجهادات داخلية وتتسبب في انحناء الصفيحة.
مع ذلك، لا يُعد التبريد السبب الوحيد المحتمل. فإذا كانت الصفيحة غير مستوية قبل دخولها قسم التبريد، فقد يكون سبب المشكلة القالب أو عملية الدرفلة. أما إذا كانت الصفيحة مستوية عند خروجها من خط الإنتاج، ولكنها تتشوه لاحقًا، فقد يكون السبب تاريخ التبريد، أو الإجهاد المتبقي، أو ظروف التخزين، أو عمليات المعالجة اللاحقة.
ينبغي على المصنّعين فحص الصفيحة في مراحل متعددة: مباشرة بعد التشكيل، وبعد التبريد، وبعد القطع، وبعد التخزين. وتسهل مقارنة هذه الملاحظات تحديد موضع بدء التشوه.
يُعد التبريد غير المتساوي أحد العوامل الأولى التي يجب التحقق منها عندما تظهر حواف ملتفة أو أسطح مقوسة أو عدم استقرار في الأبعاد في صفائح SPC بعد عملية البثق.
تخرج الصفيحة من قسم التشكيل عند درجة حرارة مرتفعة. أثناء التبريد، ينكمش المركب المصنوع من مادة PVC مع انخفاض درجة حرارته. إذا بردت الأسطح العلوية والسفلية، أو المركز والحواف، أو أجزاء مختلفة من عرض الصفيحة بمعدلات مختلفة، فقد تتباين أنماط انكماشها.
قد يُؤدي هذا الخلل إلى إجهاد داخلي. قد تبدو الملاءة مقبولة وهي لا تزال دافئة، ثم تنحني تدريجيًا مع ازدياد برودتها أو وصولها إلى درجة حرارة الغرفة.
ينبغي على المصنّعين التحقق من الشروط التالية:
زيادة شدة التبريد ليست دائمًا الحل الأمثل. فالتبريد المفرط أو غير المتساوي قد يُسبب تفاوتًا في درجات الحرارة وإجهادًا متبقيًا. والهدف هو تبريد مُتحكم به ومتجانس بما يكفي ليتناسب مع نوع المادة وسرعة خط الإنتاج.
يُعد الإجهاد المتبقي سببًا مهمًا آخر لتشوه أرضيات SPC. ويشير إلى الإجهاد الداخلي الذي يبقى في الصفيحة بعد عملية البثق والتشكيل، حتى عندما يبدو المنتج مسطحًا في البداية.
قد ينشأ إجهاد متبقٍ عندما تتعرض المادة لتوزيع غير متساوٍ لدرجة الحرارة، أو تشوه غير منتظم عبر القالب، أو سحب مفرط أو غير متساوٍ، أو ظروف درفلة غير مناسبة. وعندما تبرد الصفيحة، أو تُقطع، أو تخضع لمزيد من المعالجة، قد يتحرر جزء من هذا الإجهاد ويتسبب في انحناء المادة.
وهذا يفسر لماذا يمكن أن تبدو ورقة مراقبة العمليات الإحصائية مقبولة مباشرة بعد الإنتاج ولكنها تصبح مشوهة بعد عدة ساعات.
لتقييم الإجهاد المتبقي، يمكن للمصنعين مقارنة عينات مأخوذة في مراحل إنتاج مختلفة. إذا كانت الصفيحة مسطحة عند مخرج خط الإنتاج ولكنها تنحني تدريجيًا بعد التبريد أو التخزين، فينبغي مراجعة تاريخ درجة الحرارة وظروف السحب وعملية التشكيل قبل إجراء تغييرات جوهرية على التركيبة.
إن تغيير عدة معايير للآلة في آن واحد يجعل من الصعب تحديد أي تعديل قد حسّن النتيجة. لذا، فإن إجراء تجربة مضبوطة تُغيّر متغيراً واحداً في كل مرة يوفر أدلة أكثر فائدة.
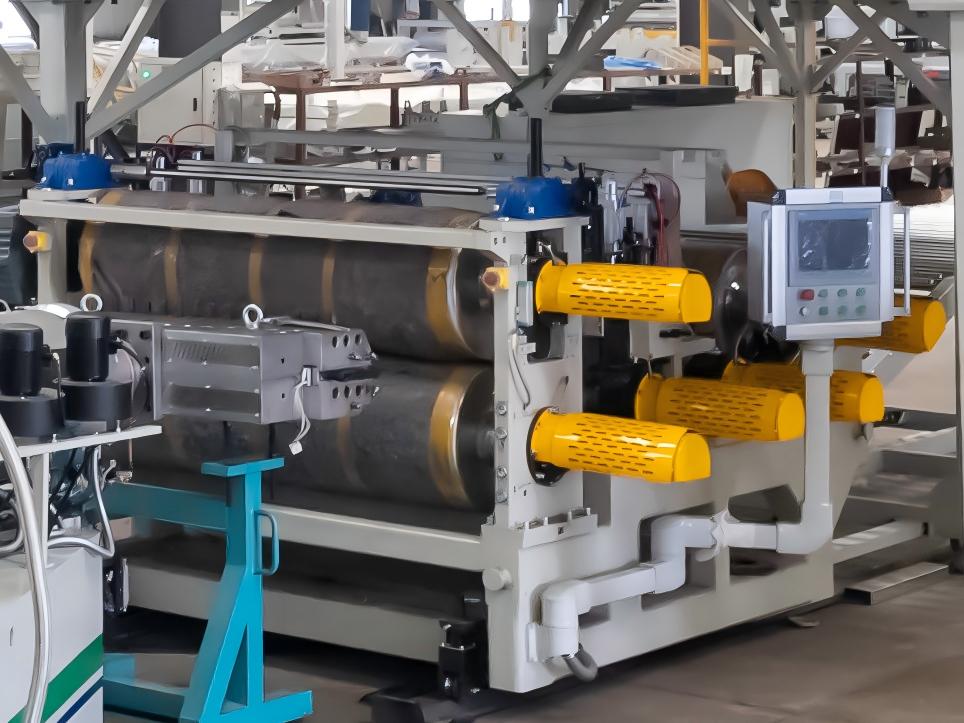
تساعد وحدة الدرفلة على التحكم في سمك الصفيحة وجودة سطحها واستوائها. إذا كانت فجوات الأسطوانات أو محاذاتها أو توزيع الضغط أو ظروف درجة الحرارة غير متناسقة، فقد تخرج الصفيحة من وحدة التشكيل بسمك غير متساوٍ أو بإجهاد داخلي.
فعلى سبيل المثال، قد يؤدي اختلاف السماكة بين المركز والحواف إلى اختلاف سلوك مناطق مختلفة من الصفيحة أثناء التبريد. كما قد يساهم عدم محاذاة البكرات أو عدم انتظام التلامس في حدوث اختلافات عبر عرض الصفيحة.
عند ظهور التواء قبل دخول الصفيحة إلى قسم التبريد الرئيسي، يجب على المصنعين فحص ما يلي:
سكاي وين معدات بثق ألواح الأرضيات البلاستيكية PVC SPC/LVT صُممت هذه الآلة لإنتاج ألواح الأرضيات بشكل متواصل. عند تقييم خط البثق، ينبغي على المصنّعين تقييم مدى توافق جهاز البثق، والقالب، وقسم الدرفلة، ونظام التبريد كعملية متكاملة واحدة.
تقوم وحدة السحب بسحب الصفيحة عبر المعدات اللاحقة. ويجب تنسيق سرعتها مع كمية المواد التي يتم بثقها وظروف تشغيل أقسام الدرفلة والتبريد.
إذا كانت عملية السحب قوية جدًا، فقد يؤدي ذلك إلى تمدد الصفيحة الساخنة أو زيادة الإجهاد عليها. وإذا تذبذبت سرعة السحب، فقد يتأثر سمك الصفيحة وتناسق أبعادها. كما أن عدم التوافق بين سرعة البثق والسحب قد يتسبب في تراكم المواد أو عدم استقرار حركة الصفيحة.
ينبغي على المصنّعين التحقق من ثبات إنتاجية عملية البثق وسرعة سحب المنتج أثناء الإنتاج. كما ينبغي عليهم مراقبة ما إذا كان التواء المنتج يزداد وضوحًا عند تسارع خط الإنتاج أو تغيير سرعته أو بدء تشغيله بعد توقف.
عند ضبط خط الإنتاج، تجنب زيادة سرعة الطارد دون التحقق من قدرة أقسام الدرفلة والتبريد. فسرعة إنتاج ثابتة تحافظ على جودة مقبولة للورق أفضل من سرعة أعلى تُسبب عيوبًا متكررة.
تؤثر تركيبة أرضيات SPC على سلوك المعالجة، والصلابة، والاستجابة الحرارية، والاستقرار الأبعاد. يجب أن يكون راتنج PVC، وكربونات الكالسيوم، والمثبتات، ومواد التشحيم، والإضافات الأخرى متوافقة مع خصائص المنتج المطلوبة وظروف المعالجة.
قد تؤثر التغييرات في دفعات المواد الخام، أو كمية الحشو، أو نسب الإضافات، أو جودة الخلط على التلدين وتدفق الذوبان. إذا لم تتم معالجة المركب بشكل متسق، فقد تظهر على الصفيحة اختلافات في السماكة، أو سلوك تشكيل غير مستقر، أو اختلافات في الانكماش والتشوه.
لتقليل المشاكل المتعلقة بالتركيبة، ينبغي على المصنّعين ما يلي:
إن إضافة المزيد من كربونات الكالسيوم أو تغيير نسبة المُزلِّق ليسا وسيلة مضمونة لمنع التواء الأرضيات. يجب اختبار أي تعديل في التركيبة وفقًا للخصائص الميكانيكية للأرضيات، وثباتها أثناء التصنيع، ومتطلبات أبعادها.
تؤثر أبعاد الصفائح على كيفية انتقال الحرارة عبر المادة وعلى الوقت اللازم لوصول الصفيحة إلى درجة حرارة مستقرة. عموماً، تحتاج الصفائح السميكة إلى وقت أطول لتبرد عبر كامل سمكها مقارنةً بالصفائح الرقيقة في ظل ظروف مماثلة.
تتطلب الألواح العريضة أيضًا تحكمًا ثابتًا في درجة الحرارة وعملية التصنيع على امتداد عرضها بالكامل. فإذا تعرض المركز والحواف لظروف تبريد مختلفة، فقد يحدث انكماش غير متساوٍ أو تجعد في الحواف.
عند تغيير مواصفات المنتج من واحدة إلى أخرى، يجب على المصنعين إعادة تقييم ظروف التبريد وسرعة الخط بدلاً من افتراض أن الإعدادات السابقة ستنتج نفس النتيجة.
لكل مواصفات المنتج، سجّل سمك الصفيحة وعرضها وسرعة الإنتاج وظروف التبريد ونتائج التسطيح. تساعد هذه السجلات المشغلين على تحديد الأنماط المتكررة وإنشاء إعدادات إنتاج أكثر موثوقية.
لا ينتج تشوه ألواح SPC دائمًا عن عملية البثق وحدها، بل قد يحدث التشوه أيضًا أثناء القطع أو التكديس أو التخزين أو النقل أو أثناء إنتاج الأرضيات اللاحقة.
إذا تم تكديس الألواح قبل أن تبرد بشكل كافٍ، فقد تؤثر الحرارة المتبقية على استقرار الرصة. كما أن عدم انتظام الدعم، أو الضغط الزائد أثناء التكديس، أو التخزين على سطح غير مناسب، كلها عوامل قد تساهم في التشوه.
ينبغي على المصنّعين التأكد من وصول الألواح إلى درجة الحرارة المناسبة ومستوى الاستقرار المطلوب قبل تكديسها. كما ينبغي عليهم استخدام سطح تخزين مستوٍ ومدعوم بشكل كافٍ، واتباع إجراءات المناولة المناسبة.
إذا كانت الصفيحة مسطحة عند مخرج خط البثق ولكنها تصبح ملتوية بعد التخزين، فيجب التحقق من تاريخ التبريد وظروف التخزين قبل تغيير جهاز البثق أو تركيبة المواد الخام.

إنّ أنجع طريقة هي تحديد موضع بدء التشوه ثم تصحيح ظروف العملية ذات الصلة. تتضمن إجراءات استكشاف الأخطاء وإصلاحها العملية الخطوات التالية:
تساعد هذه الخطوات المصنّعين على التمييز بين التشوه الناتج عن التبريد، وعيوب التشكيل، وإجهاد الشد، والمشاكل التي تظهر بعد الإنتاج. يجب أن يستهدف الحل السبب الحقيقي بدلاً من الاعتماد على درجة حرارة أو سرعة واحدة موحدة.
بالنسبة لمصنعي الأرضيات الذين يخططون لإنشاء خط إنتاج جديد، ينبغي مراعاة ثبات الأبعاد إلى جانب القدرة الإنتاجية المقدرة. لا يمكن لجهاز البثق عالي السعة وحده ضمان الحصول على ألواح مسطحة إذا لم تكن أنظمة التشكيل والتبريد والمناولة اللاحقة متوافقة معه بشكل صحيح.
عند مقارنة المعدات، يجب تقييم تصميم البرغي، وتوزيع المادة المنصهرة، وأداء عملية الدرفلة، وقدرة التبريد، والتحكم في عملية السحب، وترتيب القطع. وتعتمد ملاءمة كل مكون على التركيبة المقصودة، وسماكة الصفيحة، وعرضها، ومعدل الإنتاج المطلوب.
تقدم SKY WIN مجموعة من آلات تصنيع الأرضيات وبثق البلاستيك للمصنّعين الذين يقيّمون متطلبات الإنتاج المختلفة. قبل طلب عرض سعر، يُرجى تجهيز أبعاد الورقة المستهدفة، والتركيبة، والإنتاج المطلوب بالساعة، وأي مشاكل انحناء موجودة.
بالنسبة لخط إنتاج قائم، يرجى تقديم تفاصيل حول وقت ظهور التشوه، وما إذا كان يؤثر على الحواف أو المركز، وما إذا كانت الصفيحة مستوية قبل التبريد. تساعد هذه الملاحظات مورد المعدات أو مهندس العمليات على تحديد الأجزاء التي تتطلب فحصًا أدق.
لا يقتصر الهدف على إنتاج لوح يبدو مسطحاً عند خروجه من الآلة فحسب، بل يهدف إلى الحفاظ على ثبات أبعاده بعد التبريد والقطع والمعالجة لضمان استيفاء المادة لمتطلبات الجودة الخاصة بالشركة المصنعة.
لماذا يتشوه بلاط الأرضيات SPC بعد عملية البثق؟
قد تتعرض أرضيات SPC للتشوه نتيجةً للتبريد غير المتساوي، أو الإجهاد المتبقي، أو عدم انتظام سماكة الألواح، أو سرعة السحب غير المناسبة، أو مشاكل الدرفلة، أو تغييرات في تركيبة المواد. الخطوة الأولى هي تحديد وقت بدء التشوه.
هل يمكن أن يتسبب التبريد غير المتساوي في تجعد ألواح SPC؟
نعم. إذا بردت مناطق مختلفة من صفيحة SPC الساخنة وانكمشت بمعدلات مختلفة، فقد يتطور إجهاد داخلي ويسبب حوافًا ملتفة أو أسطحًا مقوسة أو عدم استقرار الأبعاد.
لماذا يتشوه بلاط الأرضيات SPC بعد أن يبرد؟
قد تبقى بعض الإجهادات داخل الصفيحة بعد التبريد الأولي. ويمكن أن تتشوه الصفيحة تدريجياً مع زوال هذه الإجهادات أثناء عمليات التبريد اللاحقة، أو القطع، أو التخزين، أو المعالجة اللاحقة.
هل يمكن أن تتسبب سرعة النقل في تشوه أرضيات SPC؟
نعم. قد يؤدي السحب المفرط أو عدم استقرار التزامن بين عملية البثق والسحب إلى إجهاد أو التأثير على أبعاد الصفائح. يجب أن تتناسب سرعة السحب مع ظروف الإنتاج والتشكيل للخط بأكمله.
كيف يؤثر سمك الألواح على انحناء أرضيات SPC؟
تتطلب الصفائح السميكة عادةً وقتاً أطول لتبرد بالكامل. وإذا لم تكن ظروف التبريد مناسبة لأبعاد الصفيحة وسرعة الإنتاج، فقد يؤدي التوزيع غير المتساوي لدرجة الحرارة والإجهاد المتبقي إلى حدوث تشوه.
هل يمكن لتغيير تركيبة مادة SPC أن يمنع التشوه؟
تؤثر التركيبة على سلوك المعالجة وثبات الأبعاد، لكن تغيير أحد المكونات لا يضمن الحل. ينبغي على المصنّعين التحقق من تجانس المواد الخام، وجودة الخلط، وظروف المعالجة، وأداء الصفائح النهائية معًا.
كيف يمكن للمصنعين تحديد سبب انحناء صفائح SPC؟
افحص الصفيحة بعد تشكيلها وتبريدها وتقطيعها وتخزينها. قِس سُمكها عبر عرضها، وسجّل ظروف التبريد وسرعة خط الإنتاج وموقع التشوه. تُعدّ المرحلة التي يظهر فيها التواء الصفيحة لأول مرة دليلاً هاماً على سببه.
ما الذي يجب أن أبحث عنه في خط إنتاج أرضيات SPC لتقليل التشوّه؟
قم بتقييم جهاز البثق، والقالب، ونظام الدرفلة، وقدرة التبريد، ونظام التحكم في سحب المواد، ومعدات القطع كنظام إنتاج متكامل. يجب أن يتوافق التكوين مع التركيبة المقصودة، وأبعاد الصفائح، والإنتاج المستهدف.
إذا كان مصنعك يعاني من مشكلة انحناء الصفائح في نظام مراقبة العمليات الإحصائية (SPC)، فشارك أبعاد الصفائح، وتركيبة المواد، وسرعة الإنتاج، والمرحلة التي يظهر فيها التشوه مع شركة SKY WIN. ستساعد هذه المعلومات في تضييق نطاق الأسباب المحتملة وتحديد التعديلات المناسبة على المعدات أو العمليات.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
ترك رسالة
مسح ضوئي إلى WeChat :

مسح ضوئي إلى WhatsApp :
